(en: ETO Engineer to order)
Rodzaj produkcji, który charakteryzuje się tym, że wyroby lub usługi wytwarzane są
na zamówienie konkretnego odbiorcy, zwykle etapami (produkcja jednostkowa).
Do zrealizowania takiej produkcji konieczne jest zwykle opracowanie od nowa
konstrukcji i technologii oraz zakup materiałów. Każde zamówienie klienta,
to nowe struktury BOM i karty procesów technologiczych.
2. Branża
Przemysł morski i budowlany
Firma prowadzi produkcję i sprzedaż kabin sanitarnych np. na statki towarowe, pasażerskie,
okręty wojenne, platformy wiertnicze oraz do szpitali, hoteli itp.
3. Lokalizacja
Polska północna
4. Profil firmy
Firma z ponad 20-letnim doświadczeniem w produkcji kabin sanitarnych. Zdolność produkcyjna
wynosi ok. 3500 kabin rocznie. 90% produkcji przeznaczona jest na eksport. Wykonują również
usługi - montaże.
Produkcja jednostkowa, wykonywana na zamówienie klienta.
Są elementy powtarzalne (wariantowość).
Metoda produkcji polega na kompletacji z podzespołów i wyrobów gotowych.
Struktura BOM jest wielo-poziomowa. Wykorzystuje się system konfiguracji produktu.
BOM Konfiguracje produktu
Charakterystyka firmy
- Przemysł morski i budowlany
- Produkcja jednostkowa, niepowtarzalna podobnych produktów
- Produkcja na zamówienie klienta
- Budowa konstrukcji wraz z wyposażeniem
- Wielo-poziomowa struktra BOM
- Produkty konfigurowane
5. Szanse, wyzwania
Od systemu zarządzania przedsiębiorstwem oczekuje się:
- pomocy w bieżącym zarządzaniu firmą
- automatyzacji obiegu dokumentów
- integracji działów
- organizacji gospodarki magazynowej
- planowania i kontroli produkcji - proces MRP, koszty wytworzenia
- przygotowania dokumentacji warsztatowej
6. Ryzyka
* Przyzwyczajenia pracowników do poprzedniego systemu
7. Konfiguracja
Program Trawers ERP/MRP
CRM Marketing
Dystrybucja
Zapasy
Produkcja
Finanse
System operacyjny Linux
8. Szczególne aspekty
8.1 Identyfikacja asortymentu
Materiały, półprodukty i wyroby gotowe ze względu na rodzaj przeznaczenia
muszą być rozróżniane po indeksie, np. indeksy B00001 - B00070
wskazują materiały budowlane, E00001 - E00050 - materiały elektryczne,
K00001 - K00060 - elementy konstrukcyjne, a W00001 - W00090 - elementy
wyposażeniowe itp.
Indeksy posiadają opisy remark - każda linia ma swoje przeznaczenie,
np. 1-sza to opis przeznaczenia, 2-ga to opis po angielsku itd.
Takie rozwiązanie ma zastosowanie np. w dokumentacji warsztatowej i
zamówieniach zakupu.
Indeksy zakupowe mają uzupełnione pole dostawcy do celów MRP i tworzenia
zamówień zakupu.
8.2 Struktura BOM
Struktura BOM
Uniwersalna struktura kabiny zbudowana z cech i opcji, kopiowana
do zleceń produkcyjnych i tam konfigurowana.
Patrz szczegóły:
BOM Konfiguracje produktu
-------------------------------------------------------------------------------------------
- Poziom - --- Komponent -- --- Nazwa --------------------------------- Rodzaj --Ilość/jmt-
-------------------------------------------------------------------------------------------
Produkt: KABINA Typowa kabina Pr
.1........ KONSTRUKCJA komplet brodzik + panel + podłoga Ce 1.00000000
..2....... BRODZIK brodzik Ce 1.00000000
...3...... BRO MAT Cecha: rodzaj brodzika Ce 1.00000000
....4..... BRO STAL Opcja: brodzik stalowy Op 1.00000000
.....5.... K00006 Blacha stalowa czarna 2500 x 1250 x 2.5 (62.5 Mz 1.00000000
.....5.... K00007 Blacha stalowa czarna 2500 x 1250 x 4.0 (100 Mz 1.00000000
.....5.... K00025 Kolanko ze stali nierdzewnej 50.0 x 2.0 w gat Mz 1.00000000
.....5.... K00104 Kolanko ze stali nierdzewnej 32.0 x 2.0 w gat Mz 1.00000000
.....5.... K00116 Przejście przez podłogę-tuleja M 42 x 2 WE-01 Mz 1.00000000
.....5.... K00119 Rura nierdzewna 32.0 x 2.0 w gat.1.4302 Mz 1.00000000
.....5.... K00128 Śruba stalowa nierdzewna M16 x 80 A2 Mz 5.00000000
.....5.... K00136 Trójnik ze stali nierdz.50.0 x 2.0 w gat.1.43 Mz 1.00000000
.....5.... K00147 Nakrętka stalowa nierdzewna M20 A2 (54.4kg/10 Mz 0.27500000
...3...... OGRZEWANIE Cecha: rodzaj ogrzewania Ce 1.00000000
....4..... OGR 1 Opcja: ogrzewanie 1 Op 1.00000000
...
...3...... PODLOGA Cecha: rodzaj podlogi Ce 1.00000000
....4..... POD 1 Opcja: podłoga 1 Op 1.00000000
...
-------------------------------------------------------------------------------------------
8.3 Opcje produkcyjne i specyfikacja materiałowa
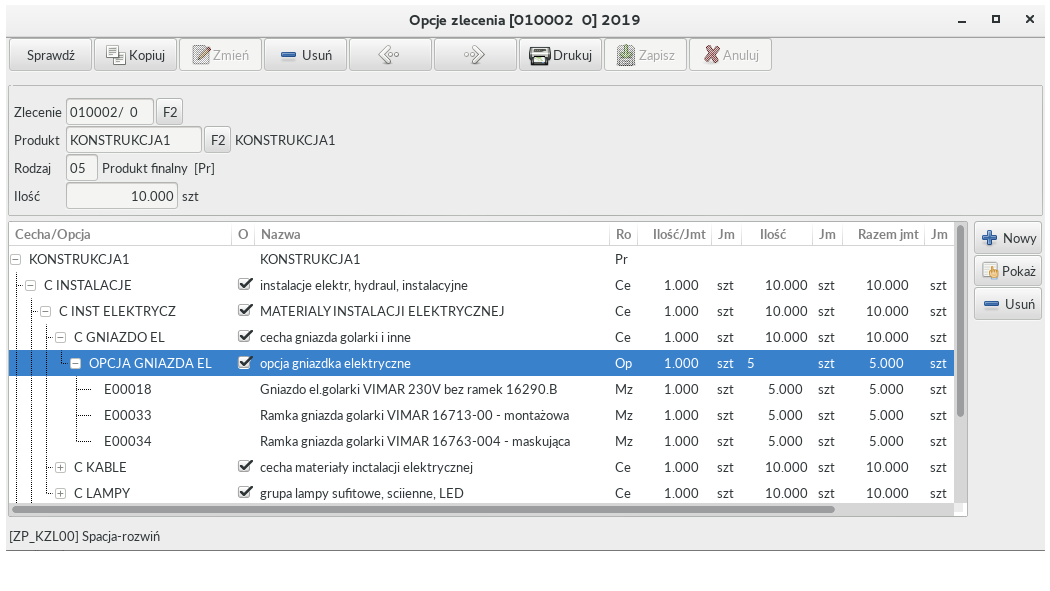
Dla każdego zlecenia oznacza się opcje, tj. konfigurowalne parametry z BOM.
Patrz opis konfiguratora opcji:
BOM Konfiguracje produktu
Najczęściej kopiuje się konfigurację (opcje) z innego zlecenia produkcyjnego,
gdyż klienci często zamawiają te same, lub podobne produkty.
Konfigurator produktu umożliwia realizację indywidualnego zamówienia poprzez możliwość
oznaczenia wybranych cech i opcji. Po ich ustaleniu powstaje unikalna dla danego zlecenia
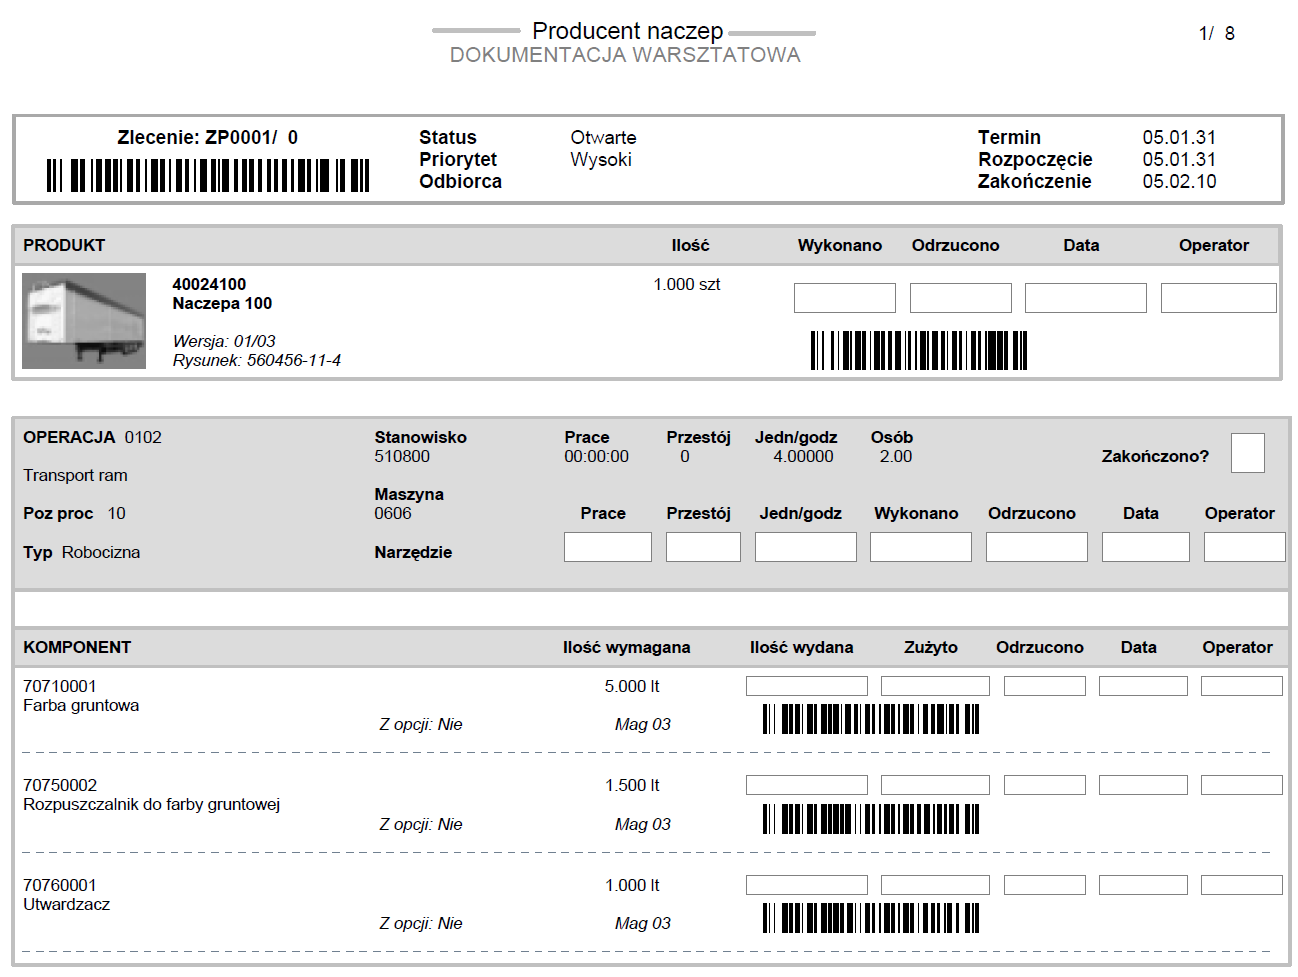
specyfikacja materiałowa. Na jej podstawie drukuje się dokumentację warsztatową.
W pozycjach specyfikacji materiałowej gromadzone są koszty planowane i rzeczywiste zlecenia.
ZP Specyfikacja materiałowa
Specyfikacja komponentów jest również nośnikiem informacji dla działu zaopatrzenia
(stan magazynowy) i sprzedaży (kalkulacja kosztów).
Konfigurator. Definiowanie cech i opcji
Wycena opcji zlecenia
-------------------------------------------------------------
Razem
Lp * Poziom - --- Komponent -- --- Nazwa ----- komponent
-------------------------------------------------------------
Zlecenie : 001008/000 Ilość : 39.000 szt
Termin : 20xx.03.01 Plan: xx.02.19_xx.03.01
Zamówienie: 000069/12/17 001
Produkt : KONSTRUKCJA 1 Pr 39.000
1 *.1........ C INSTALACJE Ce instalacje elekt 39.000
2 *..2....... C INST ELEKTRYCZ Ce MATERIALY INSTAL 39.000
3 *...3...... C KABLE Ce cecha materiały 39.000
4 *....4..... O INST ELEKTR Op o instalacyjne e 39.000
5 *.....5.... E00006 Mz Puszka elektr. o 78.000
6 .....5.... E00057 Mz Przewód LgY 2.5 11.700
7 *..2....... C INST HYDRAUL Ce GRUPY MATERIALOW 39.000
8 *...3...... C HYDR SYSTEM Ce instalacja hydra 39.000
9 *....4..... O INST H RAXOFIX Op opcja instalacja 39.000
10 *.....5.... H00153 Mz GF iFit rura 16x 312.000
11 *.....5.... H00154 Mz GF iFit kolano/p 78.000
12 *.....5.... H00155 Mz GF iFit nakrętka 78.000
-------------------------------------------------------------
8.4 Numeracja wyrobów
Numer zlecenia
Podstawę numeracji stanowi numer zlecenia-projektu (6 znakowy).
Symbole indeksów wyrobów i komponentów
Symbole poszczególnych kabin i elementy kabin np. drzwi oraz numeracja
zleceń produkcyjnych są tworzone w oparciu o ten numer.
Przykład:
Numer zlecenia-projektu: 000990
Symbole kabin:
KAB 000990 LEWA North Guider Lewa
KAB 000990 PRAWA North Guider Prawa
Symbole drzwi:
DRZ 000990 LEWE North Guider Drzwi Lewe
DRZ 000990 PRAWE North Guider Drzwi Prawe
8.5 Ewidencja kosztów i wycena wyrobów
Ewidencja kosztów prowadzona jest w systemie zleceniowym. Na każde zamówienie
kabiny otwierane jest zlecenie produkcyjne.
Kartoteka zleceń produkcyjnych
Na kartach zleceń gromadzone są koszty poniesione na wytworzenie wyrobu
co pomaga ustalić jednostkowe koszty wytworzenia.
Koszty w systemie produkcji
Wycena wyrobu następuje wg kosztów rzeczywistych podczas przychodu do magazynu.
Wycena przychodu z produkcji
Wycena wyrobu wg kosztów rzeczywistych
o-- Panel wyceny przychodu (końcowy). Wg kosztów: [R] Rzeczywistych --o
| |
| Koszty planowane = 1,000.0000 |
| Zlecono: 10.000 |
| Już przyjęto: 8.000 |
| Z dokumentu : 2.000 |
o---------------------------------------------------------------------o
| Koszty rzeczywiste - Już przyjęto = Produkcja w toku |
| 900.0000 - 800.0000 = 100.0000 |
o---------------------------------------------------------------------o
| Przychód końcowy * Cena przychodu = Wartość przychodu |
| 2.000 * 45.0000 = 90.0000 |
o---------------------------------------------------------------------o
| |
| Saldo końcowe produkcji w toku = 10.0000 |
| (= Produkcja w toku - Wartość przychodu) |
| |
o---------------------------------------------------------------------o
WIP Total (-) WIP Complete = WIP
(rzeczywiste ) (już przyjęto) (pozostało)
(naliczone)
9. Korzyści
* Integracja działów, dostęp do informacji z różnych stanowisk
* Planowanie potrzeb materiałowych i automatyczne tworzenie zamówień zakupu
* Konfiguracja produktu: cechy i opcje
* Wycena wyrobu już podczas rejestrowania zamówienia sprzedaży
* Dokumentacja warsztatowa ułatwia realizację zleceń
10. Przebieg wdrożenia
Podział zadań na działy:
Produkcja
Tworzy struktury BOM
Tworzy kart KIM: materiałów, wyrobów i pół-wyrobów
Rejestruje zamówienia sprzedaży
Konfiguruje cechy i opcji zamówień sprzedaży
Tworzy zlecenia produkcyjne
Tworzy opcje zleceń
Tworzy specyfikacje materiałową
Tworzy specyfikacje operacji
Otwiera zlecenia produkcyjne
Rejestruje przychód kabin z produkcji
Zaopatrzenie
Tworzy kart KIM: materiałów
Tworzy plan potrzeb
Tworzy zamówienia zakupu
Magazyn
Tworzy kart KIM: materiałów
Rejestruje przychód z zakupu
Wydaje materiały na produkcje
Wydaje materiały do obróbki obcej
Przyjmuje półprodukty z obróbki obcej
Wydaje półprodukty na produkcje
Rejestruje faktury sprzedaży
Księgowość
Rejestruje faktury zakupu materiałów
Rejestruje koszty operacji obcych
Rejestruje koszty wykonania operacji (robocizny)
Rejestruje inne koszty zleceń
Klasyczna produkcja wyrobów wariantowych (konfigurowalnych)
W opisywanej firmie mamy do czynienia z klasyczną produkcją wariantową kabin sanitarnych,
z wykorzystaniem tzw. 150% BOM (czyli struktury zawierającej wszystkie możliwe komponenty i opcje),
do której w zleceniu produkcyjnym przypisuje się konkretne cechy i opcje.
To jest typowy scenariusz dla produkcji konfigurowalnej na zamówienie (ETO/MTO).
Poniżej jest poglądowy opis przebiegu procesu produkcyjnego, który uwzględnia:
* strukturę BOM,
* specyfikację wariantową zlecenia,
* oraz typowe etapy realizacji.
1. Wstęp - Produkcja wariantowa (150% BOM + cechy i opcje)
Struktura 150% BOM zawiera wszystkie możliwe wersje materiałowe i technologiczne
danego wyrobu (tu: kabiny). Niektóre grupy (np. `O PODLOGA KAFLE`, `O PODLOGA VINYL`,
`O INST HYDRA CU PRES`, itp.) to opcje, które są wybierane w zależności od wymagań zlecenia.
Przy tworzeniu zlecenia produkcyjnego system Trawers:
* filtruje BOM wg wybranych cech i opcji,
* generuje wariant 100% BOM, czyli dokładnie to, co ma być wyprodukowane.
2. Etapy procesu produkcyjnego - uproszczony schematEtap 1: Definicja wyrobu i BOM
* Zdefiniowana jest struktura `C KABINA PANEL`, zawierająca grupy:
* `C INSTALACJE` (elektryka, hydraulika)
* `C KONSTRUKCJA` (brodzik, panele, podłoga)
* `C WYPOSAZ` (akcesoria, baterie, WC, umywalki, itp.)
* `C PAKOWANIE`
Struktura ma do 6 poziomów zagłębienia (w pełni rozwinięta), ale często na potrzeby
operacyjne stosuje się poglądowe uproszczenia do 1-2 poziomów.
Etap 2: Zlecenie produkcyjne i wybór opcji
* Zlecenie `001242/000` na 33 szt. kabiny `KABI 1r42 MAX`.
* W specyfikacji zlecenia wybrano konkretne komponenty i opcje, m.in.:
* oświetlenie LED (`E00012`, `E00041`)
* hydraulika (miedziana, raxofix, itp.)
* umywalka ceramiczna, WC grawitacyjne, lustro
* brodzik stalowy (`K00006`, `K00007`, `K00025`)
* glazura (`B00179`, `B00488`, `B00489`)
* drzwi (`DRZ 1182 PAX L`, `DRZ 1182 PAX R`)
* rozmaite akcesoria (`W00148`, `W00860`, `W01501` itd.)
System Trawers ERP wybrał z 150% BOM tylko te elementy, które odpowiadają
wybranym opcjom - powstaje zredukowany 100% BOM dla zlecenia.
Etap 3: Rozpisanie komponentów (MRP)
* Generowany jest wykaz komponentów, który trafia do magazynów i produkcji.
* Planowane są potrzeby materiałowe wg parametrów MRP - ilości, terminy, magazyny
(`Mz 10`, `Pp 10` itd.)
* Zgromadzone są komponenty w odpowiedniej ilości.
Etap 4: Realizacja technologiczna i produkcja
* Produkcja jest prowadzona wg zdefiniowanych operacji technologicznych -
mogą być różne dla wariantów (np. inne klejenie podłogi przy kaflach vs vinyl).
* Produkcja może być podzielona na gniazda:
* Gniazdo konstrukcyjne - montaż brodzika, ścian, sufitu.
* Gniazdo instalacyjne - montaż instalacji elektrycznej i hydraulicznej.
* Gniazdo wyposażeniowe - montaż umywalki, WC, luster, akcesoriów.
* Gniazdo pakowania - folia, zamknięcia, kompletacja.
Etap 5: Rozliczenie produkcji i zużycia
* Rejestrowane są:
* zużycia rzeczywiste (`ilość wydana`) vs planowane (`ilość wymagana`).
* odchylenia ilościowe (np. `E00009` - przewód: 140 wymagane, 172 wydane).
* braki, nadwyżki, zamienniki.
Etap 6: Kontrola jakości i pakowanie
* Kontrola zgodności wykonania z cechami/opcją (np. właściwa umywalka, typ brodzika, uchwyty Geesa).
* Kompletacja.
* Pakowanie (`O00001`, `O00004`, `O00008`) i przygotowanie do wysyłki.
Kluczowe procesy w Trawers ERP
* 150% BOM -> 100% BOM na podstawie opcji w zleceniu.
* MRP - planowanie zapotrzebowania materiałowego i uzupełnianie stanów magazynowych.
* Rozliczanie zlecenia - na poziomie pozycji BOM i zużyć.
* Powiązanie z technologią - każda opcja może wpływać na kolejność lub zestaw operacji produkcyjnych.
* Śledzenie zużycia - każda pozycja ma rejestrowaną ilość wydaną, często z poziomu
terminala produkcyjnego lub ręcznie.
Podsumowanie
Produkcja wariantowa kabin oparta o 150% BOM w Trawers ERP pozwala na elastyczne dopasowanie
produktu do zamówienia klienta.
Cały proces:
1. Startuje od zlecenia z cechami/opcjami,
2. filtruje BOM,
3. realizuje MRP i produkcję,
4. kończy się rozliczeniem komponentów i pakowaniem.
***********************************************************************************************************************
Jak Trawers wyznacza wariant 100%
W systemie Trawers ERP, wariant 100% BOM (czyli konkretna, zredukowana struktura
materiałowa dla zlecenia) jest wyznaczany na podstawie:
1. Struktury 150% BOM (pełnej listy możliwych materiałów i opcji),
2. Cech i opcji zdefiniowanych dla konkretnego zlecenia produkcyjnego.
To proces tzw. konfiguracji wariantu produkcyjnego, który odbywa się przy generowaniu
zlecenia produkcyjnego lub jego rozpoczynaniu.
Szczegółowo: Jak Trawers wyznacza wariant 100%?
1. BOM 150% (wariant ogólny)
* Dla każdego produktu w systemie (np. `C KABINA PANEL`) zdefiniowana jest struktura
150%, czyli:
* wszystkie możliwe komponenty
* pogrupowane wg cech i opcji
* każda opcja może mieć przypisane warunki widoczności / logiki
Przykład:
```
C PANELE
|
o-- C PANEL 50
|
o-- OPCJA PANEL 50
|
o-- K00004 - klej
|
o-- K00005 - wełna
|
o-- K00015 blacha
```
2. Zlecenie z cechami i opcjami
Podczas tworzenia zlecenia:
* wybiera sie cechy i opcje wariantu - ręcznie lub poprzez konfigurator.
* cechy i opcje mogą być zapisane automatycznie przez system (np. na podstawie zamówienia klienta).
Przykład:
```
Produkt: KABI 1r42 MAX
Zlecenie: 001242/000
Opcje: OPCJA PANEL 50, OPCJA SUFIT LED, O INST H CU PRES, O PODLOGA KAFLE itd.
```
3. Filtracja struktury 150% --> wariant 100%
Trawers analizuje strukturę i:
* ukrywa te elementy BOM, które nie pasują do wybranych opcji (logika cech/warunków).
* zostawia tylko te gałęzie, które odpowiadają wybranym cechom.
Efekt: otrzymuje się czysty wariant 100% BOM, zawierający tylko potrzebne materiały.
Gdzie odbywa się filtracja?
Proces wyznaczania 100% BOM odbywa się:
| Miejsce w systemie | Opis |
| ------------------------------------ | ---------------------------------------------------------------------------------------------|
| Zlecenie produkcyjne (np. `F.ZPL`) | W momencie tworzenia lub przeliczenia zlecenia, program analizuje cechy i buduje wariant. |
| Moduł planowania MRP (`F.ZPP`) | Przed planowaniem materiałowym - program wylicza potrzebne komponenty wg 100% BOM. |
| Podgląd struktury produktu (`F.BSP`) | Można zobaczyć przefiltrowany BOM dla konkretnego wariantu (przy aktywnych cechach/opcjach). |
Mechanizm techniczny (zasada działania)
1. Każda pozycja BOM może mieć przypisaną:
* cechę (`Ce`), np. `C PANEL 50`
* opcję (`Op`), np. `OPCJA PANEL 50`
2. System porównuje listę cech/opcji zlecenia z BOM i:
* jeśli opcja występuje w zleceniu zachowuje jej komponenty,
* jeśli nie występuje odrzuca gałąź BOM.
3. Dodatkowo mogą być stosowane warunki logiczne
(np. `jeśli opcja X i nie Y`, `jeśli cecha Z = 1`).
Gdzie można zobaczyć 100% BOM w Trawers?
Można podejrzeć m.in. w:
| Miejsce | Opis |
| ------------------------------- | ------------------------------------------------------------------ |
| `F.ZPL` - zlecenie produkcyjne | zakładka struktury lub podgląd komponentów |
| `F.ZPP` - planowanie potrzeb | wykaz wygenerowanych pozycji po przeliczeniu |
| `F.BSP` - struktura produktu | w trybie podglądu BOM z cechami wariantu |
| `F.KNZ` - konfigurator produktu | w wersjach zaawansowanych - wizualny wybór opcji i generowanie BOM |
Podsumowanie
Trawers wyznacza 100% BOM:
* Na podstawie 150% BOM i wybranych cech/opcji w zleceniu,
* Poprzez filtrację struktury wg warunków przypisanych do pozycji,
* Przy tworzeniu zlecenia, planowaniu MRP lub podglądzie struktury.
***********************************************************************************************************************
Instrukcja dla operatora
Jak w systemie Trawers ERP przypisać cechy i opcje do komponentów w strukturze produktu (BOM),
aby prawidłowo działał mechanizm produkcji wariantowej (150% BOM -> 100% BOM).
INSTRUKCJA: Przypisywanie cech i opcji do struktury BOM w Trawers ERP
Cel:
Zdefiniować komponenty w strukturze wyrobu z przypisanymi cechami (`Ce`) i opcją (`Op`),
tak aby system przy wyznaczaniu wariantu 100% BOM uwzględniał tylko pasujące materiały.
KROK 1: Otwórz strukturę produktu (BOM)
1. Przejdź do modułu:
`F.BSP` - *Struktury produktów*
2. Wybierz produkt główny (np. `C KABINA PANEL` lub `KABI 1r42 MAX`).
3. Otwórz lub utwórz strukturę produktu.
KROK 2: Wstaw cechę (`Ce`) - poziom logiczny
> Cechy są używane do grupowania opcji. Nie mają przypisanych materiałów.
1. Dodaj nową linię struktury:
* W Typie pozycji wpisz: `Ce`
* W Kodzie komponentu wpisz: np. `C BRODZIK`
* W Nazwie: np. `Cecha brodzika`
* Ilość = `0` (nie dotyczy materiału)
KROK 3: Wstaw opcję (`Op`) - poziom wyboru
> Opcje zawierają konkretne wersje produktu - tu przypisujesz komponenty.
1. Pod `Ce` dodaj kolejną linię:
* W Typie pozycji wpisz: `Op`
* W Kodzie komponentu wpisz: np. `O BRO ALU`
* W Nazwie: np. `Opcja brodzik aluminiowy`
* Ilość = `0` (opcje nie są materiałem)
KROK 4: Dodaj komponenty materiałowe do opcji
> To komponenty, które będą używane tylko wtedy, gdy opcja będzie wybrana w zleceniu.
1. Pod opcją dodaj kolejne pozycje:
* Typ pozycji: `Mz` (materiał zwykły), `Pp`, itp.
* Kod komponentu: np. `K00029`
* Nazwa: system uzupełni automatycznie
* Ilość: wg zużycia (np. na 1 szt.)
Upewnij się, że komponenty znajdują się pod odpowiednią opcją (`Op`),
która jest pod cechą (`Ce`).
KROK 5: Zapisz i przetestuj
1. Zapisz strukturę (`F2`).
2. Przejdź do zlecenia produkcyjnego (`F.ZPL`) i utwórz nowe zlecenie.
3. Wybierz produkt, a następnie przypisz opcje konfiguracji w zleceniu.
4. System powinien automatycznie przefiltrować BOM do wariantu 100%.
WSKAZÓWKI DODATKOWE
| Czynność | Wskazówka |
| --------------------------- | --------------------------------------------------------------- |
| Dodawanie nowej cechy/opcji | Skorzystaj z modułu `F.CCH` - tam tworzysz słownik cech i opcji |
| Kopiowanie struktury | Możesz kopiować istniejące struktury i modyfikować cechy/opcje |
| Test BOM | W `F.BSP` możesz uruchomić 'podgląd przefiltrowanej struktury' |
| Korekta struktury | Pamiętaj o aktualizacji numerów linii (lub auto-numeracji) |
PRZYKŁAD STRUKTURY (schematyczny)
```
001 Ce C BRODZIK Cecha brodzika
002 Op O BRO STAL Opcja brodzik stalowy
003 Mz K00006 Blacha stalowa czarna
004 Mz K00007 Blacha stalowa czarna 4.0 mm
005 Op O BRO ALU Opcja brodzik aluminiowy
006 Mz K00029 Blacha aluminiowa 5 mm
007 Mz K00105 Kolano aluminiowe
```