1. Opis ogólny
2. Karta specyfikacji
2.1 Karta specyfikacji
2.2 Zakładki karty
3. Tworzenie specyfikacji
Dopisywanie ręczne
Przepisywanie z kartoteki technologicznej
4. Zamykanie pozycji specyfikacji
5. Koszty operacji
6. Daty operacji planowane i rzeczywiste
Daty planowane (ESTART i EFIN)
Daty rzeczywiste (ASTART i AFIN)
7. Materiały używane w operacji
8. Realizacja (wykonanie) operacji
9. Zestawienia
10. Tematy powiązane
1. Opis ogólny
Zadaniem specyfikacji operacji jest wskazanie operacji (czynności)
planowanych do wykonania na produkcji oraz gromadzenie danych o operacjach
i ilościach produktów wykonanych i ich wartości (koszty produkcji).
Specyfikacja operacji zlecenia (en: Work Order Routing) wskazuje operacje
i ich kolejność podczas wytwarzania produktu (realizacji zlecenia).
Zawiera także informacje o planowanych i rzeczywistych (wykonanych):
- godziny (czas) operacji: planowane i wykonane (Setup i Run)
- ilosci produktu: planowane i wytworzone
- koszty: planowane i rzeczywiste
-----------------------------------------------------------------------
Dni Godz planowane Godz rzeczywiste
Poz Operacja Stanowisko usł Pr przyg Rob bezp Pr przyg Rob bezp
-----------------------------------------------------------------------
---- ------ - ------------ -- --------- --------- --------- ---------
10 ROZPLF R ROZKROJ-PP 0 0.08333 0.20000 0.00000 0.00000
20 UZBRF R UZBRAJANIE 0 0.00000 0.33333 0.00000 0.00000
30 WTAPIC R TAPICER 0 0.00000 1.00000 0.00000 0.00000 v
40 MONTKF R MONTAZ-W 0 0.00000 0.25000 0.00000 0.00000
50 PAKWG R PAKOWANIE 0 0.00000 0.25000 0.00000 0.00000 v
60 TRANSP U (tansport) 1 0.00000 0.00000 0.00000 0.00000
------------o-------------- o ----o---- ----o---- ----o---- ----o---- ----
| | | | | |
| | | | | |
| | Setup Run Setup Run
[R] Operacja własna | -------------- ---------------
[U] Operacja obca | Planowane Rzeczywiste
|
|
Dni usługi
obcej
Specyfikacja zlecenia zwykle powstaje przez przepisanie wzorcowej struktury
z kartoteki technologicznej RO. Pozycje specyfikacji można też dopisać ręcznie
(nie musi być standardowej definicji) lub skopiować z innego zlecenia.
Funkcja: Tworzenie dla wielu zleceń [ZP_KOP60], dopisuje seryjnie specyfikacje
zleceń zleceń z zakresu od.. do...
Procesy technologiczne ROWzorniki operacji
Specyfikacje operacji oraz specyfikacje materiałowe zlecenia można też dopisać
automatycznie podczas generowania zleceń produkcyjnych wg planów MRP.
MRP Tworzenie zleceń produkcyjnych
2. Karta specyfikacji operacji
Specyfikacja zbudowana jest z wielu kart (pozycji) wskazujących kolejne operacje.
2.1 Karta specyfikacji
Karta zawiera dane:
Poz
Pozycja procesu (nr operacji) (en: Routing Sequence Number)
Numery rosnące, zwykle co 10, wyznaczają kolejność wykonywania operacji
Operacja
* Symbol operacji produkcyjnej, wg tabeli wzorników
* Typ operacji [R] Robocizna (operacja własna)
[U] Usługa obca
Stanowisko
Symbol stanowiska, na którym wykonuje się operacje
Wskaźnik: Aktywna [ ][#]
Oznaczenie: [#] Nieaktywna, umożliwia wyłączenie operacji z przetwarzania.
Przydatne np. do oznaczenia operacji alternatywnych jako nieaktywnych
w bieżacych procesach produkcyjnych.
Procesy nieaktywne [#] program pomija w obliczeniach:
* Obliczanie kosztów operacji procesów technologicznych, np. [BM_OKS40]
* Obliczanie czasu wytworzenia wyrobów, np. [ZP_KZL1A] [SH_ZPR10]
* Tworzenie harmonogramów operacji, np. [SH_OHP10]
Oznaczenie: [ ] Aktywna [#] Nie-aktywna umożliwia zastosowanie wielu
różnych operacji (oraz stanowisk) podczas realizacji zleceń produkcyjnych.
Umożliwia także przygotowanie definicji procesów technologicznych,
które planuje się wprowadzić do realizacji, w przyszłości,
np. po zakupie nowych maszyn.
Oznaczanie: [ ][#] umożliwi realizacje zadań, które ogólnie nazywa się
ECM Engineering Change Management, tj. Zarządzanie zmianami inżynieryjskimi.
Także: Zarządzanie wersjami produktu.
Planowanie, tworzenie, kontrola i dokumentowanie zmian produktu.
Wdrażanie i dokumentowanie zmian inżynierskich.
Inne, szersze określenie: PLM Product Lifecycle Managemenent.
Metody i środki związane z zarządzaniem cyklem życia produktu.
NOTE: Podobną rolę: aktywowanie i deaktywowanie komponentów w strukturach
wyrobów BOM uzyskuje się poprzez zamianę komponentów i wskazanie
daty, od której obowiązuje nowy komponent.
BOM Struktury produktu
2.2 Zakładki karty
Dodatkowe informacje:
* Godziny operacji: planowane i wykonane
* Ilości produktów: planowane i wykonane
* Koszty operacji
Jedna pozycja
Cała specyfikacja
* Opis technologiczny
* Daty operacji
* Materiały dla operacji
Godziny operacji (czas)
Zawiera planowane i rzeczywiste godziny (czas) operacji
--------------------------------------------------------------------------
Dni Godz planowane Godz rzeczywiste
Poz Operacja Stanowisko usł PrPrzyg RobBezp PrPrzyg RobBezp O S
---- ------ - ------------ -- -------- --------- --------- ---------- - -
10 ROZPLS R ROZKROJ-PP 0 0.08333 2.50000 0.00000 0.00000 T C
20 UZBRS1 R KOMPLET-S 0 0.00000 5.00000 0.00000 0.00000 - Q
30 WTAPCS R TAPICER 0 0.00000 20.00000 0.00000 24.00000 - Q
40 MONTKS R MONTAZ-W 0 0.00000 2.50000 0.00000 0.00000 T Q
--------------------------------------------------------------------------
^ ^
[T] Jest opis technologiczny -----o |
|
Status operacji ----->-o
[N][O][Q][C]
Status operacji
~--------------
[N] New Operacje zleceń o statusie [N] Zarejestrowane
[O] Open Operacje zleceń o statusach [O] Otwarte, [W] Wstrzymane,
które nie są zakolejkowane, tj. nie oczekują na wykonanie na stanowisku
[Q] Queue Operacje zleceń o statusach [O] Otwarte, [W] Wstrzymane,
które są zakolejkowane, tj. oczekują na wykonanie na stanowisku
Operacje jest zakolejkowana, gdy:
* Jest to pierwsza operacja w specyfikacji operacji i można rozpocząć wykonanie
od razu po otwarciu zlecenia
* Jest to kolejna (następna) operacja w specyfikacji operacji
a operacja poprzedzająca została zakończona lub częściowo wykonana
[C] Complete Operacje, które:
* Zostały wykonane w całości (cała zlecona ilość została wykonana)
* Zostały zamknięte (ręcznie) przez operatora w karcie specyfikacji operacji
* Należą do zleceń [Z] zamkniętych lub [A] Anulowanych.
Wszystkie operacje zlecenia uzyskują status [C] podczas zamykania
i anulowania zlecenia.
Ilości produktów: planowane i wykonane
Zawiera planowane i wykonane produkty w poszczególnych operacjach
---------------------------------------------------------------------------
Pozostało
Poz Operacja Stanowisko Do wykonania Wykonano Braki do wykonania S
---- ------ - ------------ ----------- ----------- --------- ---------- -
10 ROZPLS R ROZKROJ-PP 10.000 5.000 2.000 5.000 T C
20 UZBRS1 R KOMPLET-S 10.000 0.000 0.000 10.000 - Q
30 WTAPCS R TAPICER 10.000 0.000 0.000 10.000 - Q
40 MONTKS R MONTAZ-W 10.000 0.000 0.000 10.000 - Q
---------------------------------------------------------------------------
^ ^
[T] Jest opis technologiczny -----o |
|
Status operacji ----->-o
[N][O][Q][C]
Koszty operacji
Zawiera planowane i rzeczywiste (wykonane) koszty operacji
--------------------------------------------------------------------
Rodzaj kosztu Planowane Rzeczywiste Różnica - % -
Materiały ........ 0.00 0.00 0.00 0.00
Robocizna ........ 445.00 0.00 445.00 0.00
Prace przygotow .. 1.17 0.00 1.17 0.00
Operacje obce .... 0.00 0.00 0.00 0.00
Pośrednie stałe .. 364.93 0.00 364.93 0.00
Pośrednie zmienne 0.00 0.00 0.00 0.00
Dodatkowe operacji 0.00 0.00 0.00 0.00
Dodatkowe zlecenia 0.00 0.00 0.00 0.00
Razem 811.10 0.00 811.10 0.00
------------------------- ----o---- --- ---o---- ------------------
^ ^
| |
| |
Koszty Koszty
planowane rzeczywiste
(rejestrowane)
Widoki na poszczególne grupy danych przełącza się w menu wewnętrznym:
-------------------------------
1. Koszty: Jedna pozycja <--- koszt jednej, wskazanej operacji ?
2. Koszty: Cała specyfikacja <--- koszt wszystkich operacji ?
3. Opis technologiczny operacji
4. ---
5. Daty operacji <--- kiedy wykonano operacje ?
6. ---
7. Godziny: planowane, wykonane <--- ile czasu planowano, ile wykorzystano ?
8. Ilosci: planowane, wykonane <--- ile produktu planowano wykonać, ile wykonano ?
-------------------------------
Opisy technologiczne
Opis technologiczny zawiera dodatkowe informacje o operacjach produkcyjnych.
Bardziej dokładne niż informacje w opisie dodatkowym (remark).
Opisy mogą być rozbudowane, mogą mieć do 9999 wierszy.
Np. o uzbrajaniu maszyn, o temperaturze wygrzewania, czynnościach podczas
kontroli jakości. Mogą zawierać numery rysunków, numery form itd.
Opisy mogą też zawierać notatki odnoszące się do poprzednej operacji.
Np. dotyczące jakości produktów wykonanych w poprzedniej operacji
Opisy dołączane są do pozycji procesów technologicznych produktów.
Opisy można drukować w dokumentacji warsztatowej i przeglądać na stanowisku roboczym.
Opisy technologiczne
Daty operacji: planowane i rzeczywiste
W pozycjach specyfikacji operacji zapisane są planowane oraz rzeczywiste daty
rozpoczęcia i zakończenia operacji.
* Daty planowane (ESTART i EFIN)
Zapisywane są podczas harmonogramowania w SH > Harmonogramowanie [SH_OHP10]
* Daty rzeczywiste (ASTART i AFIN)
Dzień rozpoczęcia operacji (ASTART) zapisywany jest, gdy rejestruje się
pierwszy dokument wykonania operacji
Dzień zakończenia operacji (AFIN) zapisywany jest, gdy rejestruje się
dokument wykonania operacji, który realizuje ilość zleconą
do wykonania w tej operacji (ilosc >= ilosci zleconej).
Materiały dla operacji
Można zobaczyć jaki komponent (materiał) będzie zastosowany we wskazanej
operacji (pozycji procesu).
Patrz też:
ZP Specyfikacja materiałowa
3. Tworzenie specyfikacji
ZP > Zlecenia > Specyfikacje operacji [ZP_KPT20]
Dopisywanie ręczne
Pozycje specyfikacji można dopisywać ręcznie. Wybierając z tabeli wzorników operacji.
Wzorniki operacji
Przepisywanie z kartoteki technologicznej
Wygodniejsza metoda, to przepisywanie pozycji specyfikacji z kartoteki technologicznej.
Przygotowane wcześniej sekwencje operacji przenosi się do zbioru specyfikacji zlecenia.
Przeniesione operacje i opisy technologiczne można korygować, usuwać i dopisać nowe.
Procesy technologiczne RO
4. Zamykanie pozycji specyfikacji
Pozycje specyfikacji operacji można zamknąć [C], gdy operacja została
wykonana częsciowo i nie planuje się dokończenia.
Jeżeli jeszcze nic nie wykonano, to pozycje można usunąć ze specyfikacji.
Pozycje zamyka się, aby program nie ujmował operacji pozostałych do wykonania
w obliczeniach harmonogramu prac.
Program zapisuje datę zamknięcia operacji w pozycji specyfikacji (pole: AFIN).
Standardowo zamykanie operacji odbywa się podczas zapisywania dokumentu
[KR] Karta wykonania operacji (robocizny) gdy rejestrowana jest ilość wykonania
równa ilości planowanej (lub większa od planowanej, gdy parametr na to pozwala).
Pozycje zamknięte oznaczone są literą [C] w ostatniej kolumnie, np.
-----------------------------------------------------------------------
Dni Godz planowane Godz rzeczywiste
Poz Operacja Stanowisko usł P przyg R bezp P przyg R bezp S
-----------------------------------------------------------------------
---- ------ - ------------ -- --------- --------- --------- ---------
10 ROZPLF R ROZKROJ-PP 0 0.08333 0.20000 0.00000 0.00000
20 UZBRF R UZBRAJANIE 0 0.00000 0.33333 0.00000 0.00000
30 WTAPIC R TAPICER 0 0.00000 1.00000 0.00000 0.00000 C
40 MONTKF R MONTAZ-W 0 0.00000 0.25000 0.00000 0.00000
50 PAKWG R PAKOWANIE 0 0.00000 0.25000 0.00000 0.00000 C
-----------------------------------------------------------------------
-o- ^
| [C] - pozycja zamknięta ---->-o
o Pozycja procesu (operacji)
(en: Routing Sequence Number)
Wyznacza kolejność wykonywania operacji
5. Koszty operacji
W pozycjach specyfikacji operacji gromadzone są koszty planowane
i rzeczywiste (rejestrowane) zlecenia.
o-- Koszty operacji - specyfikacja ----------------------------------o
| Rodzaj kosztu Planowane Rzeczywiste Różnica - % - |
| Materiały ........ 0.00 0.00 0.00 0.00 |
| Robocizna ........ 445.00 0.00 445.00 0.00 |
| Prace przygotow .. 1.17 0.00 1.17 0.00 |
| Operacje obce ...... 0.00 0.00 0.00 0.00 |
| Pośrednie stałe .. 364.93 0.00 364.93 0.00 |
| Pośrednie zmienne 0.00 0.00 0.00 0.00 |
| Dodatkowe operacji 0.00 0.00 0.00 0.00 |
| Dodatkowe zlecenia 0.00 0.00 0.00 0.00 |
| Razem 811.10 0.00 811.10 0.00 |
o------------------------ ----o---- ---- ---o---- -------------------o
^ ^
| |
Planowane Rzeczywiste
Koszty planowane powstają podczas tworzenia specyfikacji operacji
przed otwarciem zlecenia i przed skierowaniem do produkcji.
Koszty ustalane są podczas przepisywania wzorcowej technologii i podczas dopisywania ręcznego.
Koszt planowany = koszt jednostkowy (z karty stanowiska) razy [*] ilość planowana do wykonania.
NOTE: Ew. zmiana kosztów jednostkowych w kartach stanowisk nie ma wpływu
na koszty planowane w specyfikacji. Bowiem koszty są zapisywane w
specyfikacji podczas dopisywania pozycji.
Koszty w systemie produkcji
6. Daty operacji planowane i rzeczywiste
W pozycjach specyfikacji operacji zapisane są planowane oraz rzeczywiste daty
rozpoczęcia i zakończenia operacji.
* Daty planowane (ESTART i EFIN)
Zapisywane są podczas harmonogramowania w SH > Harmonogramowanie [SH_OHP10]
* Daty rzeczywiste (ASTART i AFIN)
Dzień rozpoczęcia operacji (ASTART) zapisywany jest, gdy rejestruje się
pierwszy dokument wykonania operacji
Dzień zakończenia operacji (AFIN) zapisywany jest, gdy rejestruje się
dokument wykonania operacji, który realizuje ilość zleconą
do wykonania w tej operacji (ilosc >= ilosci zleconej)
Patrz szczegóły:
Rejestrowanie przebiegu produkcji
Operacje zakończone, tzn. gdy podana jest data AFIN, są pomijane
w harmonogramach i pomijane podczas liczenia obciażenia stanowisk.
Zestawienie operacji: ZP > Specyfikacja operacji > Daty operacji (zakładka)
HARMONOGRAM ZLECEŃ (z operacjami)
------------------------------------------------------------------
Data Data Ilość
Poz Operacja rozpocz zakończ zlecona
------------------------------------------------------------------
Zlecenie : 000001/000 N2 20xx.05.02 20xx.05.10 10.000
Produkt : SOFA-J210C Sofa typ JAZZ210 - standard C (demo)
Odbiorca :
10 ROZPLS Rozkrój pianki na sofę R 20xx.05.02 20xx.05.02 10.000
20 UZBRS1 Uzbrajanie korpusu-sofa R 20xx.05.02 20xx.05.06 10.000
30 WTAPCS Obicie drelichem-sofa R 20xx.05.06 20xx.05.10 10.000
40 MONTKS Montaż końcowy sofy R 20xx.05.10 20xx.05.10 10.000
50 PAKWG Pakowanie wyrobu got R 20xx.05.10 20xx.05.10 10.000
------------------------------------ ---------- ---------- -------
-----o---- ----o-----
| |
| |
v v
Planowane daty
Rzpoczęcie Zakończenie
operacji operacji
(ESTART) (EFIN)
Planowane daty wypełnia:
* Harmonogramownie Finite [SH_OHA10]
* Harmonogramowanie Infinite [SH_OHP10]
* Harmonogramowanie LeadTime [SH_OHL10]
* Harmonogramowanie ręczne [SH_OHR20]
7. Materiały używane w operacji
Materiały (komponenty) używane są w konkretnej, wskazanej operacji produkcyjnej.
Numer operacji (nr pozycji w procesie technologicznym) podaje się w specyfikacji
materiałowej zlecenia.
Nr ten jest łacznikiem między operacją a używanymi w niej materiałami.
Na operację wskazuje numer pozycji procesu, np. [30]
Specyfikacja materiałowa:
o-----------------------------------------------------------------------o
| Poz Nr Odpady Ilość Ilość |
|Opcja Komponent Mag proc mar %/Jmt wymagana wydana O S |
o-----------------------------------------------------------------------o
T ZSZYWKI80/10 10 30 7 0.000 4.000 0.000 v
|
v
Poz w procesie
technologicznym
(nr w sekw operacji)
Zestawienie operacji, w których potrzebne są konkretne komponenty (materiały)
można uzyskać:
ZP > Zestawienia > Materiały sumarycznie - Wydruk [ZP_ZLM20]
Patrz też:
ZP > Zestawienia > Materiały sumarycznie - Tabela [ZP_ZLM25]
Zestawienie wymienia materiały (komponenty) i powiązane z nimi operacje, w których
te materiały mają być użyte.
--------------------------------------------------------------
KARTON01 Karton Opakowanie sofy
Z00001/000 50 PAKWG Pakowanie wyrobu gotowego SOFA-J210C
-- ----o----- --o- -------------o-----------------------------
| | |
| nr symbol
zlecenie w sekwencji i nazwa
operacji operacji
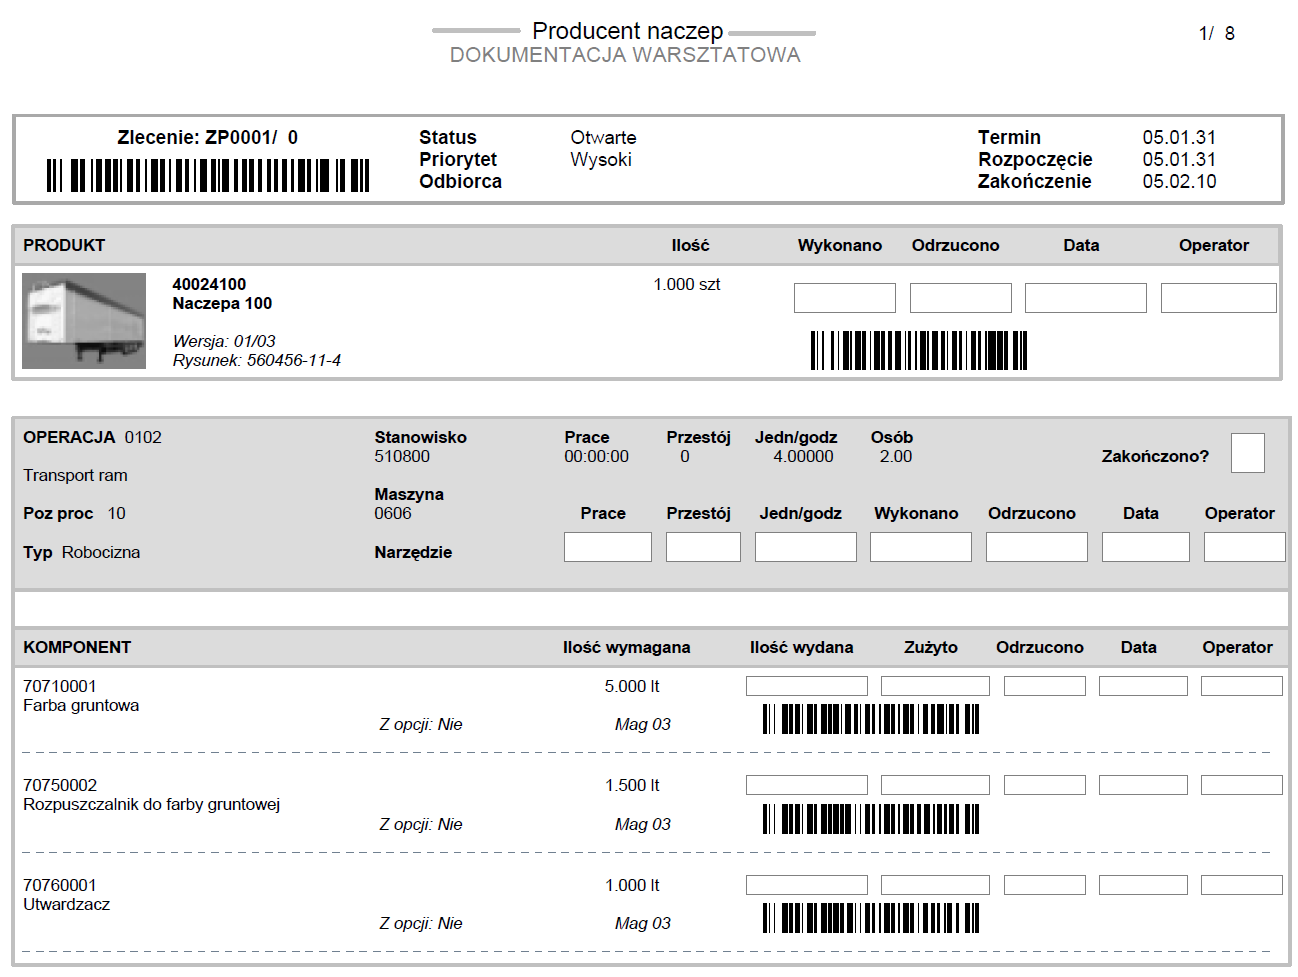
W dokumentacji warsztatowej drukuje się listę operacji i przy każdej operacji
drukuje się listę materiałów, które mają być zużyte.
8. Realizacja (wykonanie) operacji
Realizacja operacji zaplanowanych w specyfikacji odbywa się na hali produkcyjnej
(en: Shop Floor). Dane o wykonanych operacjach rejestruje się dokumentami
[KR] Wykonanie operacji (raportowanie operacji).
Dokumenty transakcyjne w produkcji
Dokumenty można rejestrować bezpośrednio na hali produkcyjnej przy użyciu terminali
(metoda zalecana) lub w biurze na podstawie zebranych kart pracy.
Rejestrowanie przebiegu produkcji
Zarejestrowane dokumenty wykonania operacji aktualizują kartotekę specyfikacji
operacji zlecenia. To pozwala na bieżące śledzenie postępu prac.
Stanowi też bazę dla ustalenia kolejnych prac do wykonania.
Realizacja operacji powinna odbywać się w kolejności wyznaczonej przez numery
pozycji specyfikacji, np. [10] [20] [30] itp. (sekwencja operacji en: Operation sequence).
W programie nie wymusza się sekwencji. Podczas rejestracji można wybrać dowolny
nr pozycji ze specyfikacji. Aby zachować sekwencję, to po wykonaniu operacji
można wydrukować dokument: Etykieta transferowa, która wskazuje operacje następną.
Wzorce etykiet. Przykłady
Program pilnuje realizacji zaplanowanych operacji. Podczas rejestrowania dokumentu
przychodu wyrobu gotowego program może sprawdzić czy wykonano wszystkie operacje.
(param ZP [Sprawdź wykonanie])
Parametry systemu ZP
9. Zestawienia
Zestawienia pokazują zapisy w specyfikacji operacji w różnych układach i przekrojach:
* wg zleceń
* wg rodzajów operacji
* wg symboli operacji
Można otrzymać zestawienie operacji: Planowane a Wykonane
Zestawienia mogą być ilościowe i wartościowe
Zestawienia:
* W systemie ZP > Zestawienia
Raporty o wykonanych operacjach
* W systemie JC > Operacje
JC Raporty. Koszty zleceń
 Specyfikacja zlecenia zwykle powstaje przez przepisanie wzorcowej struktury
z kartoteki technologicznej RO. Pozycje specyfikacji można też dopisać ręcznie
(nie musi być standardowej definicji) lub skopiować z innego zlecenia.
Funkcja: Tworzenie dla wielu zleceń [ZP_KOP60], dopisuje seryjnie specyfikacje
zleceń zleceń z zakresu od.. do...
Procesy technologiczne RO
Wzorniki operacji
Specyfikacje operacji oraz specyfikacje materiałowe zlecenia można też dopisać
automatycznie podczas generowania zleceń produkcyjnych wg planów MRP.
MRP Tworzenie zleceń produkcyjnych